第39回優秀板金製品技能フェア
学生作品の部 全8作品
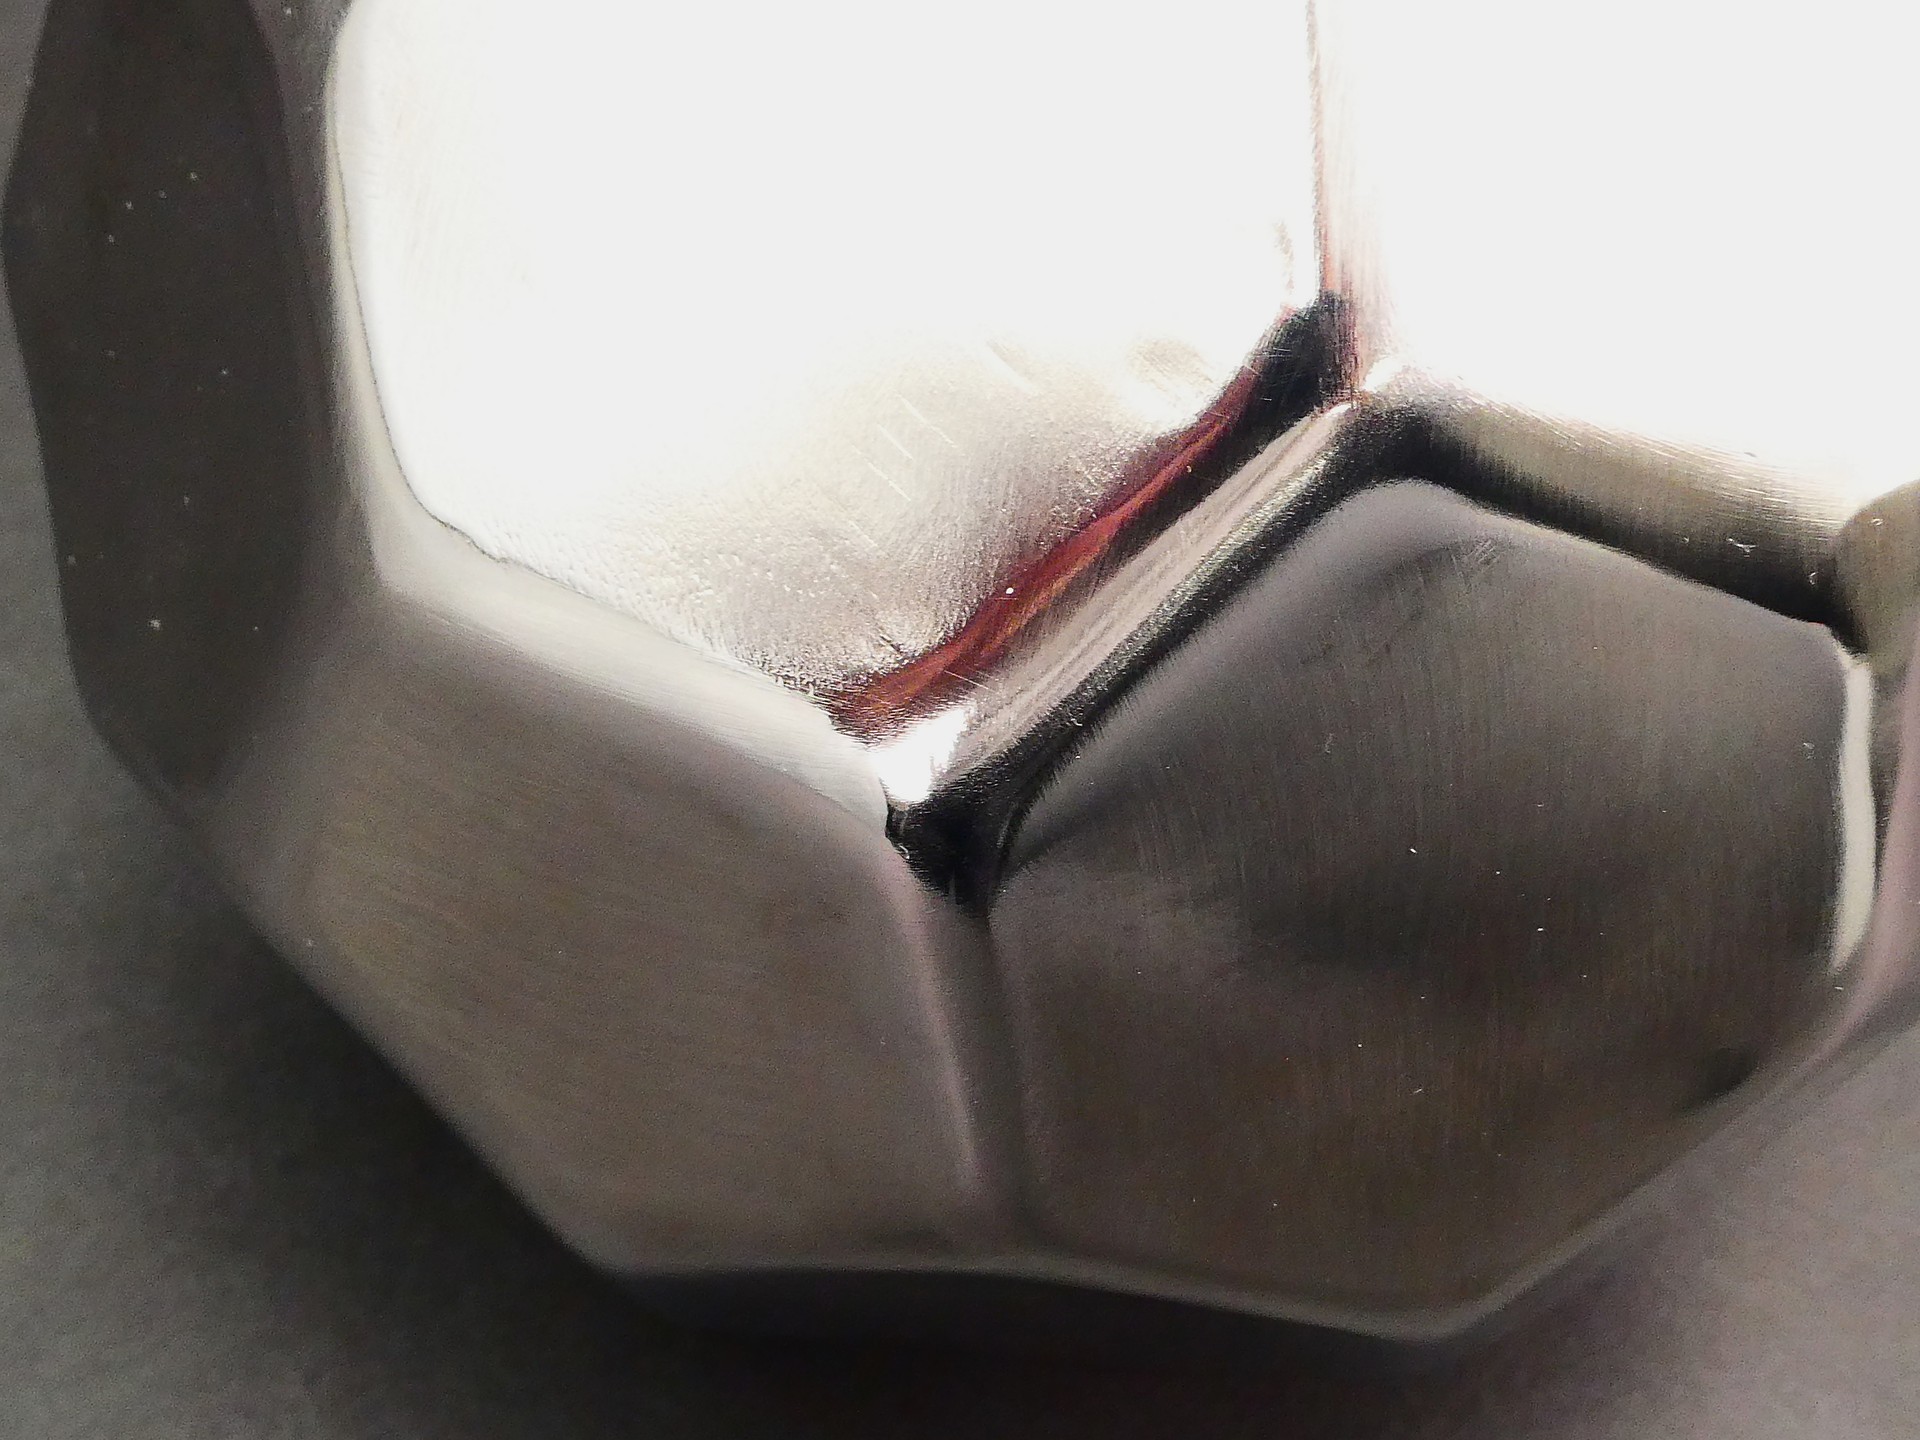
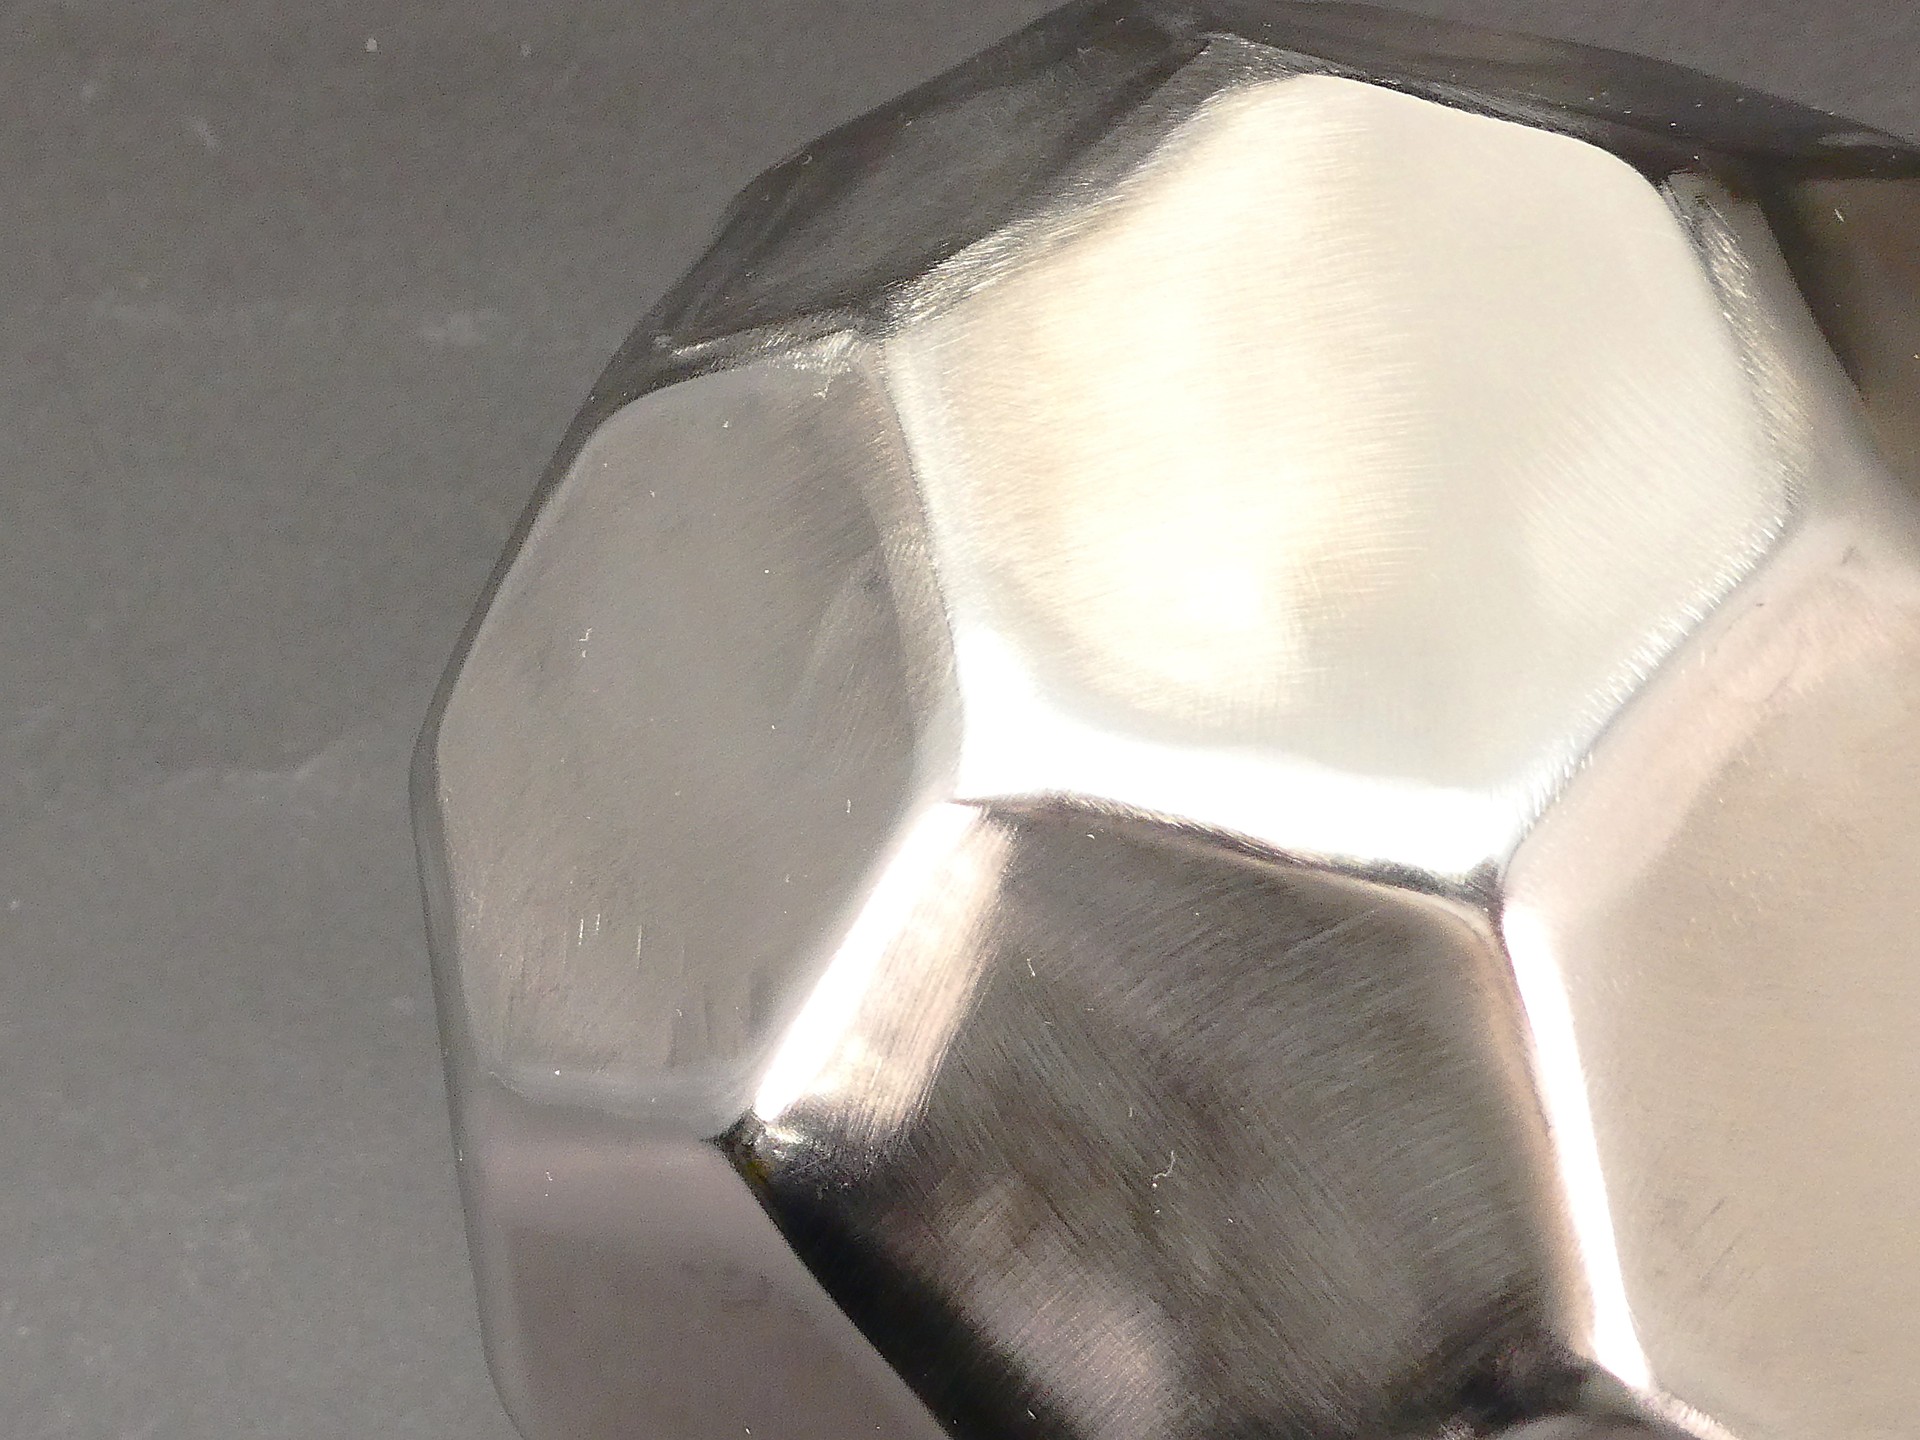
学生503
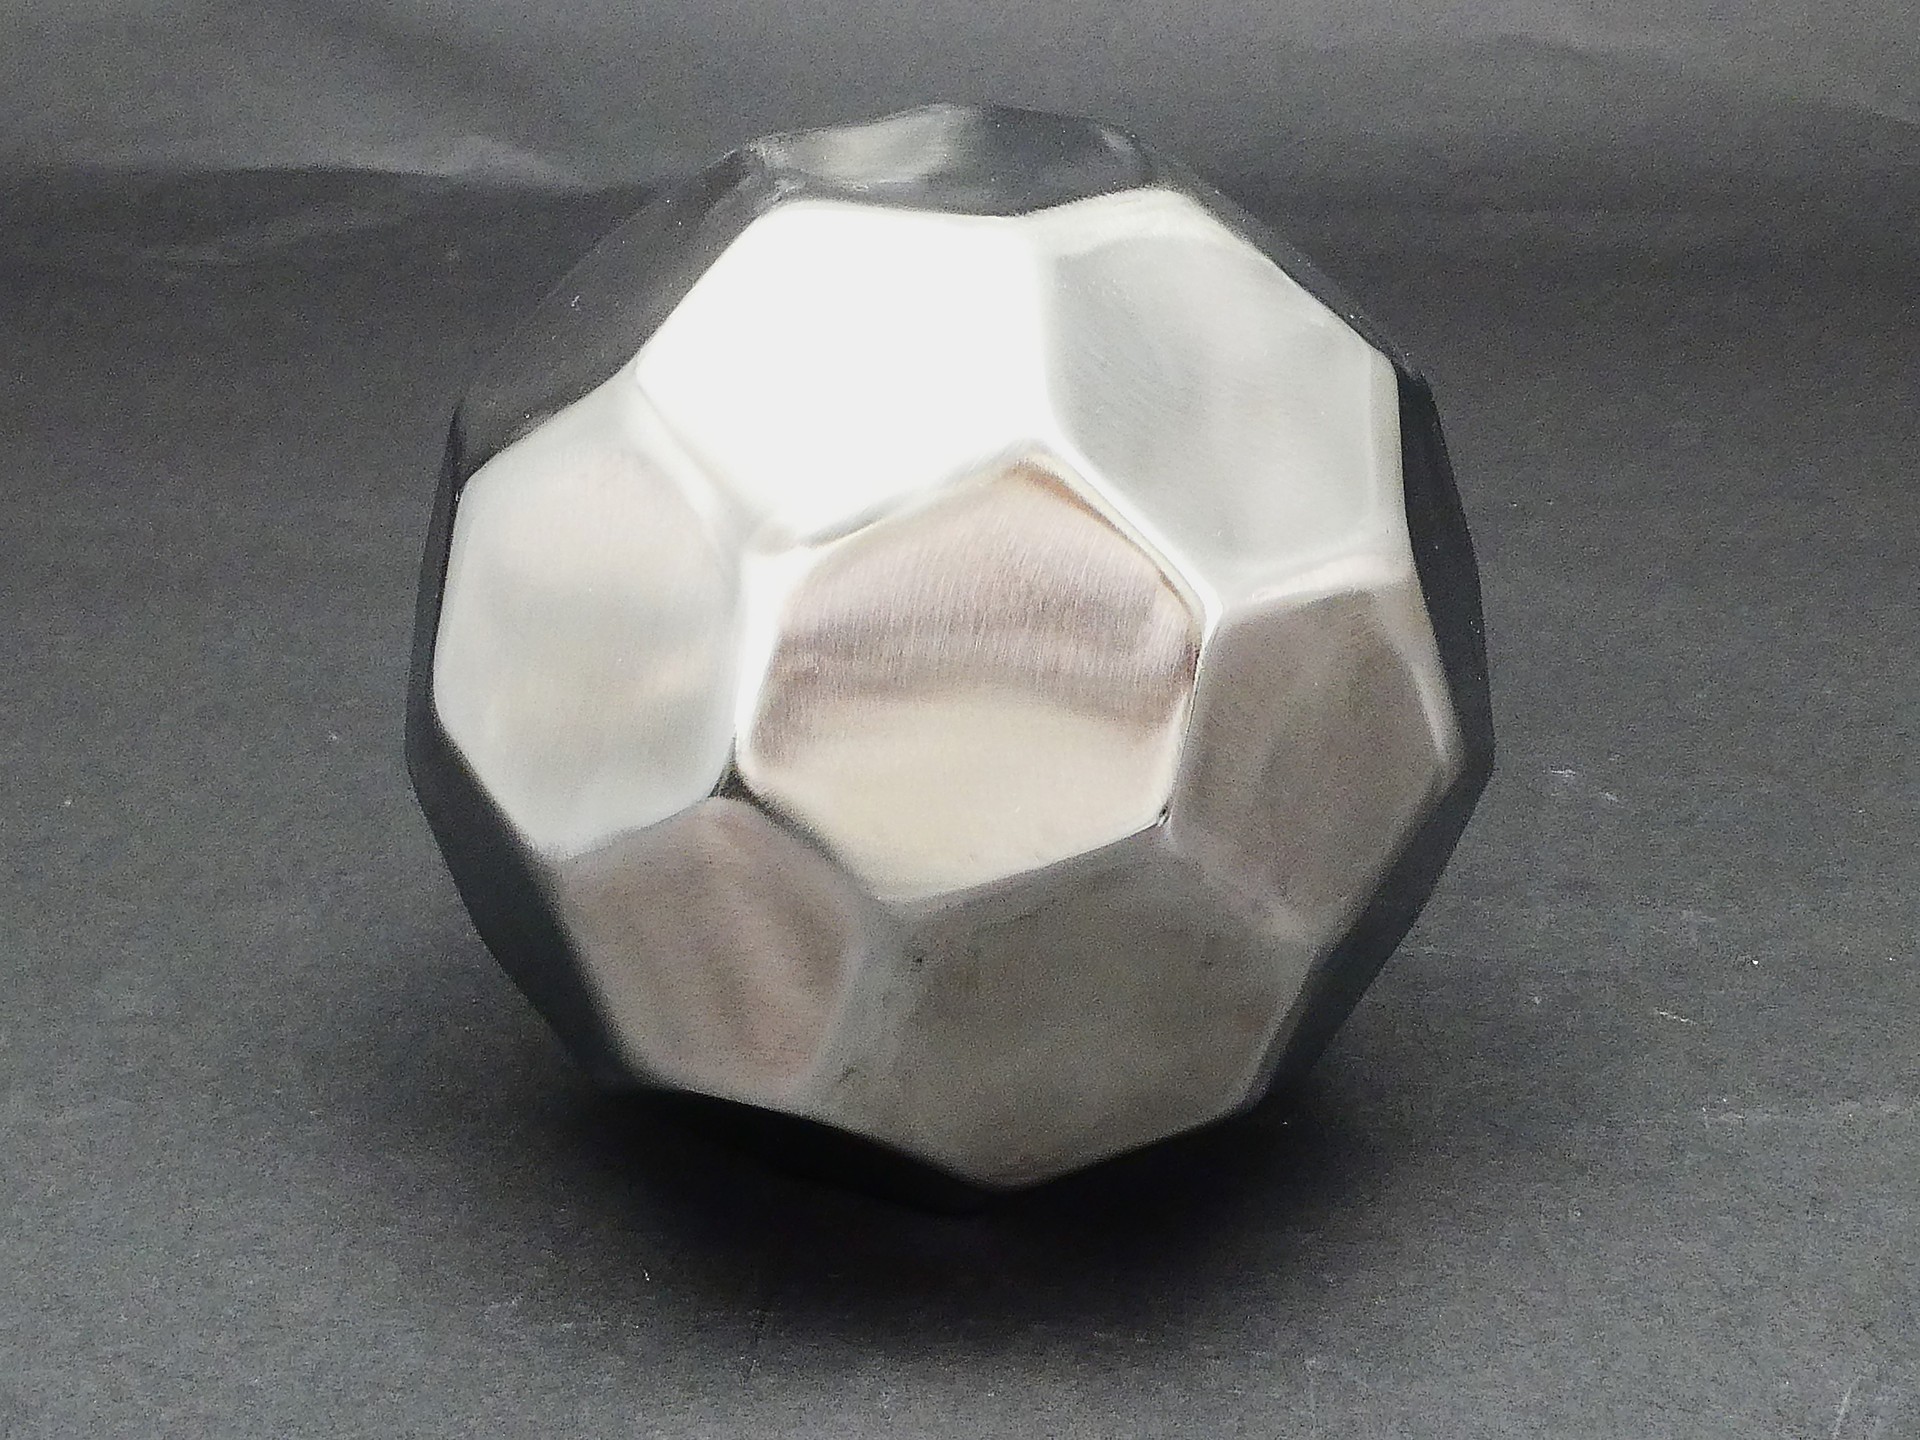
鋼の軌跡
-
・サイズ: W140 × D140 × H140 mm
-
・精度: ± 1 mm
・プログラム時間: 120 分
-
・加工時間: 40分 分/個
・加工数量: 32 個
-
・材質: ステンレス(SUS304)
-
・板厚: 2.0 mm
-
・作品種類: オリジナル品
加工工程
機構の考案
2D/3D設計
CAD/CAM
プログラム
レーザ加工
溶接
表面仕上げ
アピールポイント
材料には、産業界で欠かせない代表的な合金鋼である高級ステンレス材「SUS304」を採用。最新鋭のアマダ製レーザー加工機と、専用ソフト「AP-100(CAD/CAM)」の連携により、複雑なNCプログラムを瞬時に作成。高精度な材料取りを短時間で実現し、次世代の自動化ものづくりを体験できました。
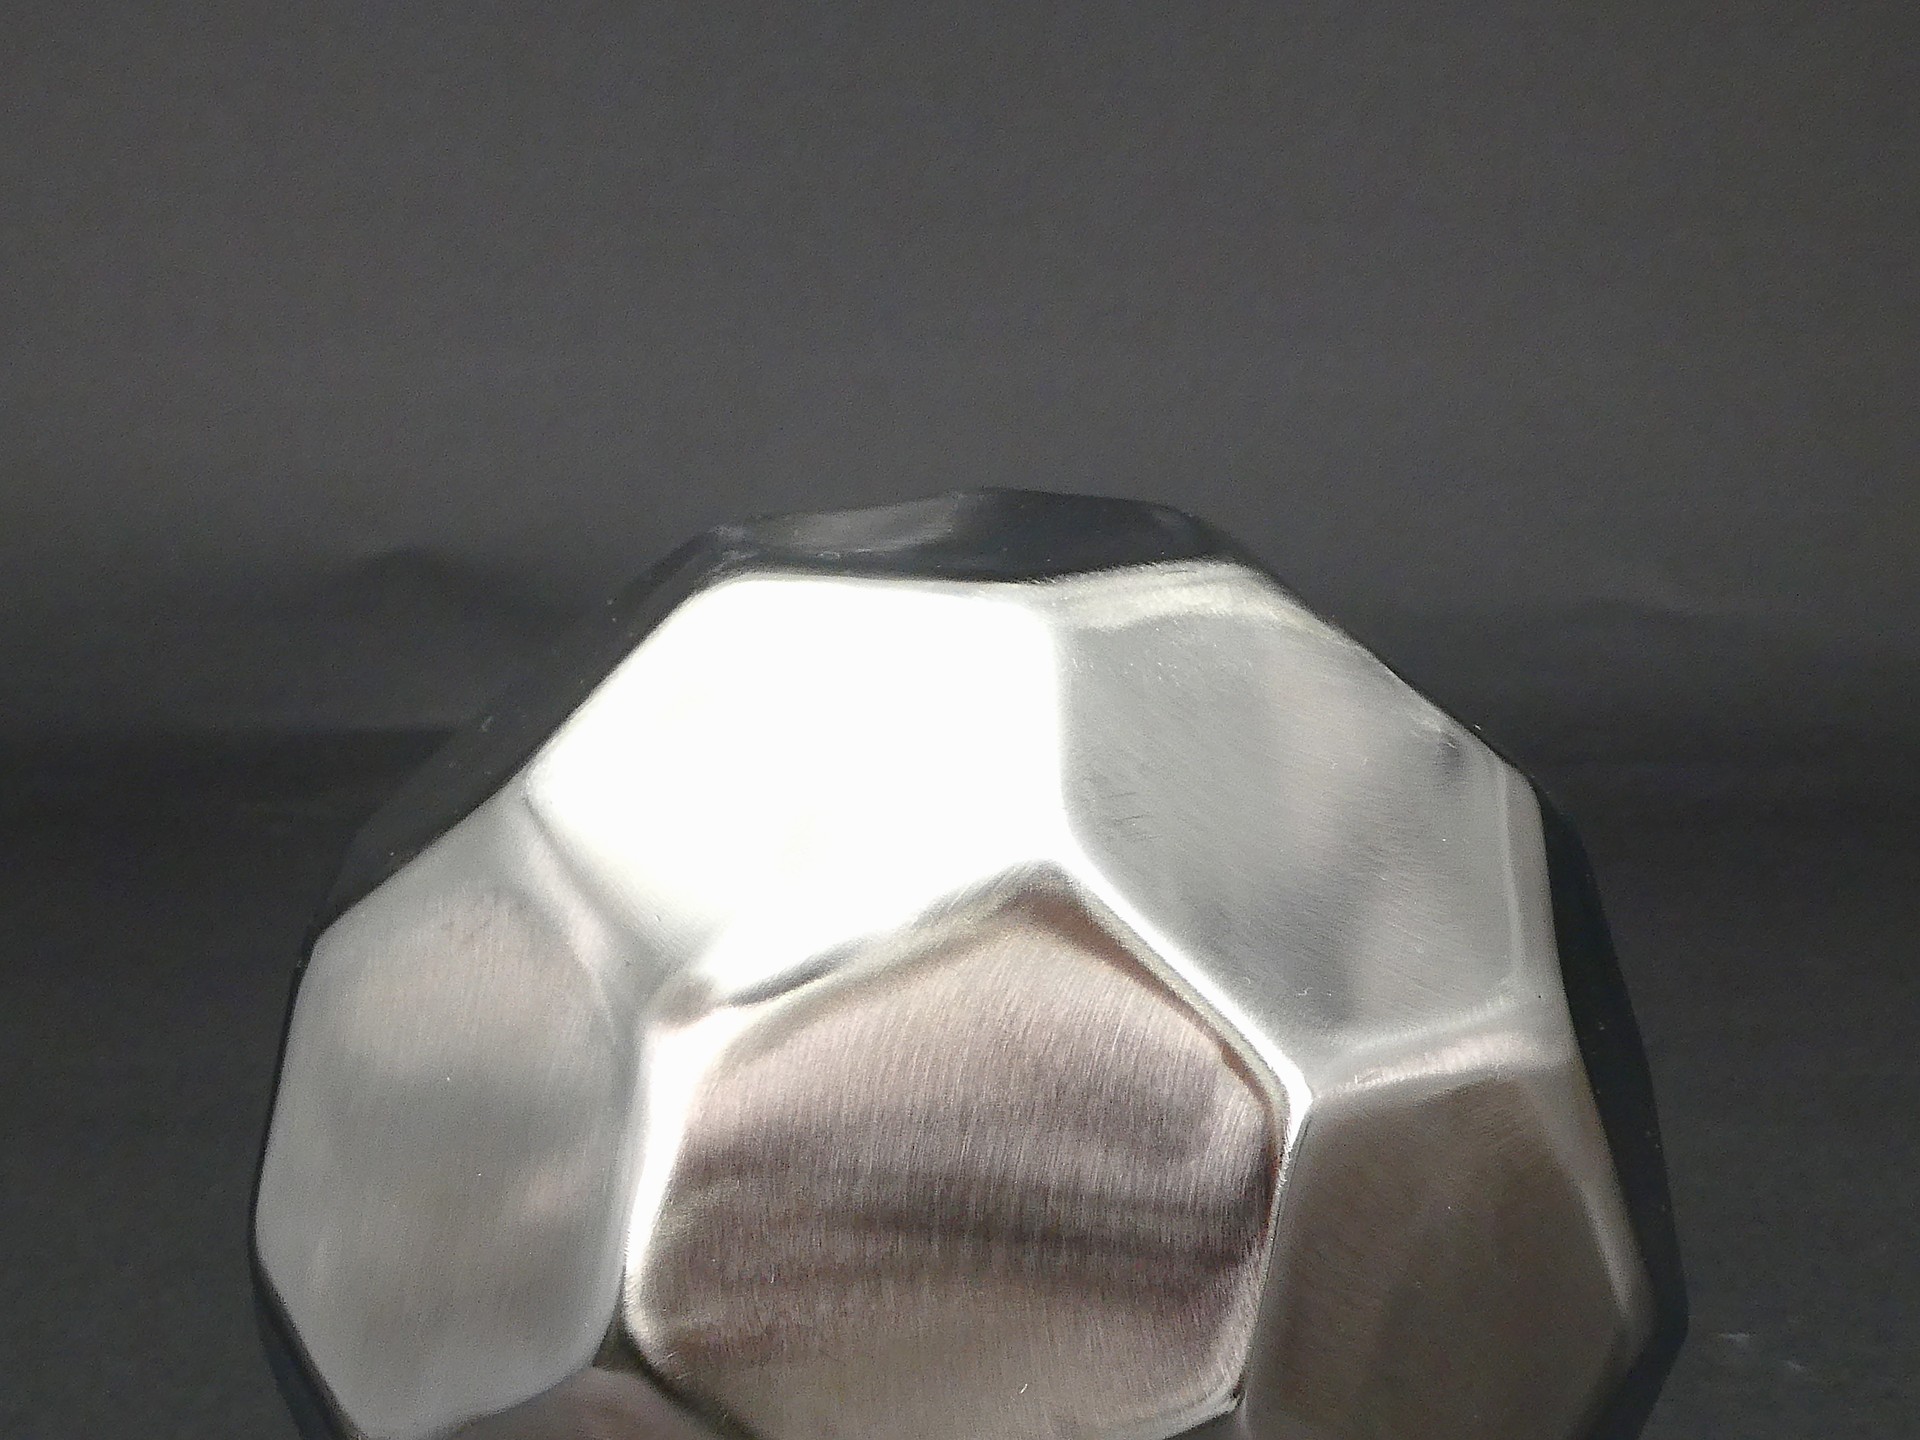
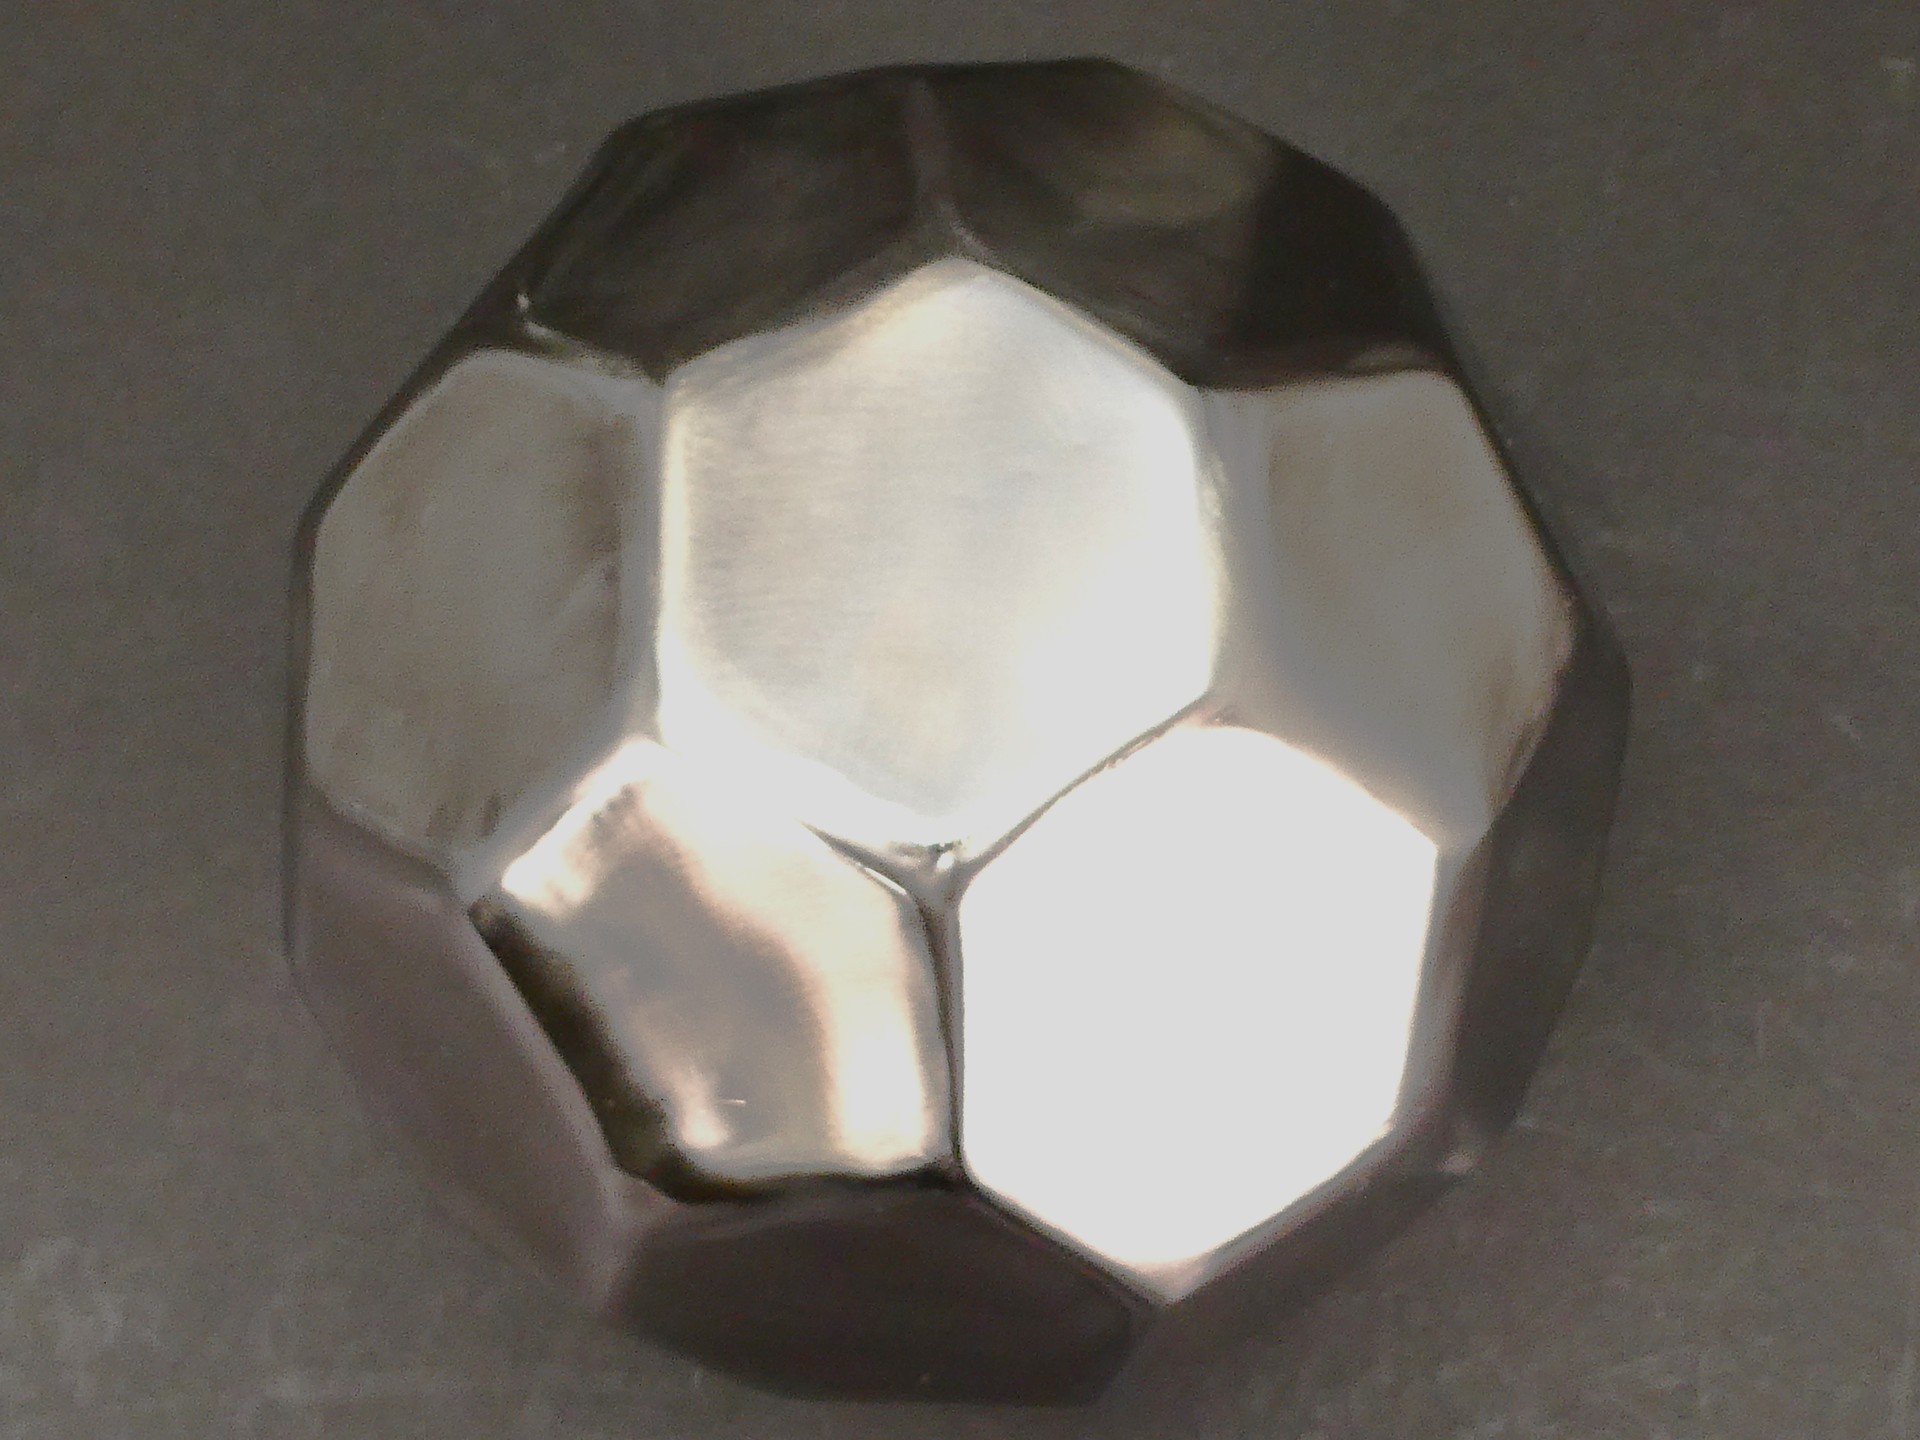
製品のキモとなるのは、計32枚(六角形20枚・五角形12枚)の板材を均一に結合させる超精密な多面体構築技術です。ステンレス特有の「ひずみ」を防ぐため、板厚の選定から手曲げによる仮付け位置の決定、冷却を挟む溶接手順や速度に至るまで気を使いながらかおうできました。日々培った専門高校の基礎基本の技「TIG溶接」と丁寧な「研磨作業」により、ひずみのない強固な結合と、ステンレス特有の美しい鏡面光沢仕上げを両立しました。
限られた時間と工程の中でも、決して妥協せず「最高の見栄え」を追求し、美しさと高精度を兼ね備えた作品ができました。
製品のキモとなるのは、計32枚(六角形20枚・五角形12枚)の板材を均一に結合させる超精密な多面体構築技術です。ステンレス特有の「ひずみ」を防ぐため、板厚の選定から手曲げによる仮付け位置の決定、冷却を挟む溶接手順や速度に至るまで気を使いながらかおうできました。日々培った専門高校の基礎基本の技「TIG溶接」と丁寧な「研磨作業」により、ひずみのない強固な結合と、ステンレス特有の美しい鏡面光沢仕上げを両立しました。
限られた時間と工程の中でも、決して妥協せず「最高の見栄え」を追求し、美しさと高精度を兼ね備えた作品ができました。
作品テーマを選んだ理由: 定時制の生徒が、4年間の溶接の基礎をレーザー加工機による材料取りで実践。さらにAP-100(CAD/CAM)でのNCプログラム即時作成も体験し、自動化が進む現代のものづくりを肌で感じる機会となりました
使用材料を決めた理由: SUS304を使用し、レーザー加工やAP-100によるCAD/CAMを学習。TIG溶接と研磨を施すことでステンレス特有の光沢を出すなど、ものづくりに不可欠な代表的合金鋼の加工技術を深く学びました。
最も重点を置いた点や箇所: 限られた時間と工程の中で、溶接性、ひずみ対策、研磨作業を意識したTIG溶接の練習を日々積み重ねました。「より良いものを完成させること」にこだわり、技術の向上と作品の質を徹底的に追求しました。
最も苦労した点や箇所: 仮付け時の材料の組み合わせを考慮し、手順や速度、冷却を意識して丁寧に溶接を進めました。六角形20枚、五角形12枚の計32枚を、歪みなく均一に結合させる工程の精度に徹底してこだわりました。
製作図面から実際に加工してみて気づいた点: ステンレス材の板厚選定や、手曲げによる仮付け位置の決定に苦労しました。さらに、溶接後の仕上げ工程や研磨作業にも苦心しましたが、限られた時間の中で試行錯誤を重ね、丁寧に作業を施しました。